
-
-
-
Tổng tiền thanh toán:
-
 1800.095
 Tìm kiếm

 Tài khoản
 Giỏ hàng

In 3D PA12-CF Có Thay Được Chi Tiết Nhôm CNC Không? - 3DMaker
🏆 Vì sao chọn 3DMaker — số liệu từ 11+ năm hoạt động
11+
năm hoạt động
từ 2014
5
máy in 3D Resin
SLA laser 355nm
15,000+
đơn in 3D
đã giao
±0.1
mm
sai số tối đa
5'
phút báo giá
qua Zalo
🚚
Giao hàng
toàn quốc
Pháp nhân CÔNG TY TNHH PHÁT TRIỂN CÔNG NGHỆ IN 3D — hóa đơn VAT, NDA cho R&D, bảo hành 1 năm cho mọi sản phẩm.
Phục vụ khách doanh nghiệp tại HCM, Bình Dương, Đồng Nai, Long An, Vũng Tàu và toàn quốc.
⚡ Cần in 3D chuyên nghiệp tại TPHCM?
Bề mặt mịn — Độ chính xác cao — Báo giá trong 5 phút
3DMaker là dịch vụ in 3D công nghiệp B2B tại TP.HCM, hoạt động từ 2014, đã giao hơn 15,000 đơn in 3D cho khách hàng doanh nghiệp như Unilever, Masan, VinFast, Bosch, AREVO, Yamaha. Bài này viết cho kỹ sư thiết kế và kỹ sư bảo trì đang cân nhắc thay một chi tiết nhôm gia công cắt gọt bằng chi tiết in 3D FDM vật liệu PA12-CF — trả lời bằng số liệu và khung quyết định, không bằng khẩu hiệu.
Câu trả lời ngắn: không, PA12-CF không bền bằng nhôm — và đó không phải là câu hỏi đúng. Bền kéo PA12-CF khoảng 65–80 MPa theo phương XY, nhôm 6061-T6 khoảng 310 MPa. Câu hỏi đúng là: chi tiết nhôm bạn đang dùng có thật sự cần 310 MPa không, hay nó được làm bằng nhôm chỉ vì đó là vật liệu quen thuộc trong xưởng?
Phân biệt hai loại "in 3D sợi carbon" trước khi so sánh
Đây là nguồn hiểu nhầm lớn nhất khi bàn về việc thay kim loại bằng nhựa gia cường. Hai nhóm vật liệu dưới đây đều được gọi là "in 3D carbon fiber" nhưng cách nhau gần một bậc độ lớn về cơ tính:
- Nhựa gia cường sợi carbon băm ngắn — PA12-CF, PA6-CF, PC-CF. Sợi dài cỡ vài trăm micromet, trộn đều trong nhựa nền. Sợi làm tăng mạnh độ cứng, tăng vừa phải độ bền kéo, và làm giảm độ dai. Bền kéo thực tế 65–80 MPa.
- Composite sợi carbon liên tục — sợi chạy suốt chiều dài chi tiết, được đặt theo đường chịu lực đã tính trước. Bền kéo tới 800 MPa theo phương sợi.
Bài này nói về nhóm thứ nhất. Nếu bạn đang tìm hiểu nhóm thứ hai và phần so sánh trực tiếp với nhôm ở mức tải cao, đọc bài in 3D carbon fiber có bền như nhôm không — bài đó phân tích riêng nhóm sợi liên tục kèm số liệu test chính thức.
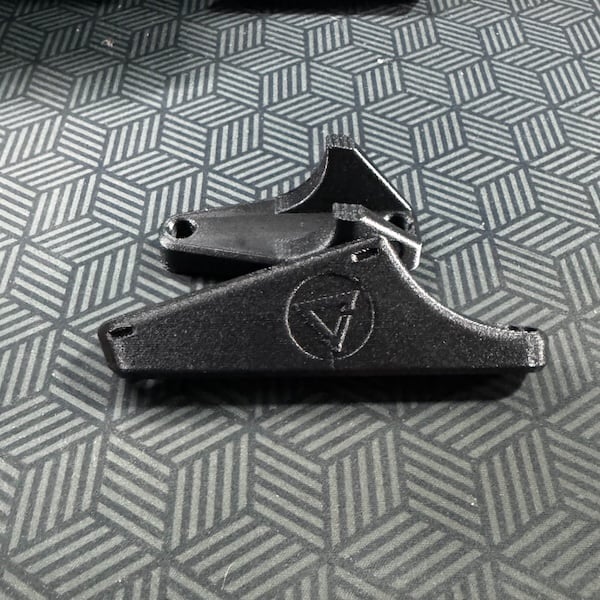
Ke góc kỹ thuật in 3D bằng PA12-CF sợi băm ngắn. Đây là nhóm chi tiết thường được làm bằng nhôm không phải vì cần 310 MPa, mà vì xưởng có sẵn phôi nhôm và máy phay.
Số liệu đối chiếu: PA12-CF và nhôm 6061-T6
| Chỉ tiêu | Nhôm 6061-T6 | In 3D PA12-CF | Chênh lệch |
|---|---|---|---|
| Bền kéo | ~310 MPa | 65–80 MPa (phương XY) | Nhôm cao hơn khoảng 4 lần |
| Tỉ trọng | 2,70 g/cm³ | ~1,06 g/cm³ | PA12-CF nhẹ hơn ~2,5 lần |
| Module đàn hồi | ~69 GPa | 3,0–3,9 GPa | Nhôm cứng hơn khoảng 20 lần |
| Chịu nhiệt dưới tải | Rất cao | ~105°C | Giới hạn rõ của nhựa |
| Ăn mòn, hoá chất | Bị ăn mòn trong môi trường kiềm, muối | Kháng dầu mỡ, dung môi tốt | PA12-CF có lợi thế |
| Dẫn điện | Dẫn điện | Cách điện | Tuỳ ứng dụng mà là lợi hay hại |
| Hình học phức tạp | Càng phức tạp càng đắt | Chi phí gần như không đổi | Khác biệt lớn nhất về kinh tế |
| Thời gian có chi tiết | Tính bằng tuần khi phải xếp lịch máy | 2–5 ngày làm việc | Yếu tố quyết định trong bảo trì |
Đọc bảng này theo cột "chênh lệch" sẽ thấy bức tranh thật: nhôm thắng ở độ bền và độ cứng, PA12-CF thắng ở trọng lượng, khả năng làm hình học phức tạp và thời gian. Không có vật liệu nào thắng toàn bộ, nên quyết định phải dựa vào chi tiết cụ thể chứ không dựa vào vật liệu nào "tốt hơn".
Một khái niệm hữu ích: chi tiết của bạn đang dùng bao nhiêu phần trăm khả năng của nhôm?
Trong thực tế sản xuất, rất nhiều chi tiết nhôm hoạt động ở mức ứng suất thấp hơn nhiều lần so với giới hạn vật liệu. Chúng được làm bằng nhôm không phải vì cần 310 MPa, mà vì xưởng cơ khí có sẵn phôi nhôm và máy phay. Một cái ke đỡ giữ hộp cảm biến nặng 300 gram không cần tới nhôm — nhưng nếu người thiết kế chỉ có một lựa chọn thì nó sẽ được làm bằng nhôm.
Đó chính là nhóm chi tiết mà PA12-CF thay thế được: không phải nhóm nhôm chịu lực, mà nhóm nhôm bị dùng dư.
Tính dị hướng — điều bắt buộc phải hiểu trước khi quy đổi
Nhôm là vật liệu đẳng hướng: bền như nhau theo mọi phương. Chi tiết in 3D thì không. Cơ tính phụ thuộc phương, và chênh lệch không nhỏ. Số liệu công bố cho vật liệu polyamide gia cường sợi carbon in theo lớp cho thấy mức chênh lệch điển hình:
| Phương | Bền kéo | Module | Độ dai va đập |
|---|---|---|---|
| Phương X (dọc đường in) | Cao nhất | Cao nhất | Cao |
| Phương Y (ngang trong mặt lớp) | Thấp hơn X | Thấp hơn X rõ rệt | Cao |
| Phương Z (chồng lớp) | Khoảng 1/3 phương X | Thấp nhất | Khoảng 1/4 phương X |
Hệ quả thực tế cho người thiết kế: hướng đặt chi tiết trên bàn in là một thông số thiết kế, không phải một chi tiết vận hành. Cùng một file, in hai hướng khác nhau cho ra hai chi tiết có độ bền thực tế chênh nhau đáng kể. Nếu bạn gửi file mà không nói tải đi theo phương nào, xưởng thường chọn hướng in tiết kiệm vật liệu đỡ nhất — và đó chưa chắc là hướng chi tiết cần.
Ba dạng tải nguy hiểm nhất với chi tiết in 3D
1. Lực nhổ bu-lông theo phương Z — lực kéo tách trực tiếp các lớp. Đây là cơ chế hỏng phổ biến nhất.
2. Uốn quanh trục nằm trong mặt lớp — thớ chịu kéo nằm ở mặt ngoài, nếu mặt đó là mặt chồng lớp thì nứt rất sớm.
3. Va đập đột ngột theo phương Z — độ dai theo phương này thấp nhất, và sợi carbon làm vật liệu giòn hơn nhựa nền không gia cường.
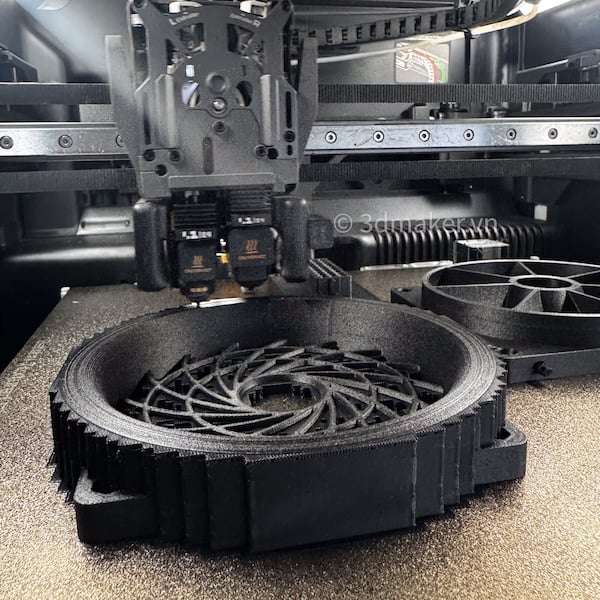
Nhìn rõ hướng đường in trên vành bánh răng. Chi tiết này bền theo mặt phẳng nằm ngang và yếu hơn theo phương chồng lớp — đặt tải sai phương là cách hỏng nhanh nhất.
Khung quyết định: năm câu hỏi để biết chi tiết có thay được không
Đây là bộ câu hỏi đội kỹ thuật 3DMaker dùng khi khách gửi bản vẽ chi tiết nhôm và hỏi có in 3D thay được không. Trả lời được năm câu này là gần như biết ngay kết luận.
Câu 1 — Chi tiết này hỏng thì hậu quả là gì?
Nếu hỏng gây nguy hiểm cho người vận hành hoặc làm hỏng thiết bị đắt tiền, dừng lại — giữ nhôm. Nếu hỏng chỉ gây dừng máy để thay chi tiết khác, tiếp tục xét.
Câu 2 — Ứng suất làm việc thực tế khoảng bao nhiêu?
Không cần tính chính xác, chỉ cần biết bậc độ lớn. Nếu chi tiết chịu vài chục newton thì nằm rất xa giới hạn của PA12-CF. Nếu bạn không tính được, một cách kiểm tra thực dụng là hỏi: chi tiết này có bị biến dạng bao giờ chưa, và có ai từng thấy nó cong không?
Câu 3 — Chi tiết cần cứng hay cần bền?
Đây là câu hay bị bỏ qua nhất. Nhôm cứng hơn PA12-CF khoảng 20 lần về module đàn hồi. Với chi tiết định vị cần giữ vị trí chính xác dưới tải — ví dụ gá kiểm — độ cứng mới là chỉ tiêu quyết định chứ không phải độ bền. Trong trường hợp đó phải tăng tiết diện đáng kể để bù, và cần kiểm tra lại xem còn hợp lý không.
Câu 4 — Nhiệt độ và môi trường làm việc thế nào?
Trên 100°C có tải thì loại. Ngược lại, nếu chi tiết ngâm trong dầu mỡ, dung dịch làm mát hoặc môi trường ẩm mặn thì PA12-CF lại có lợi thế so với nhôm — nhôm bị ăn mòn trong môi trường kiềm và muối, còn PA12 kháng dầu mỡ và dung môi tốt.
Câu 5 — Chi tiết có tháo lắp thường xuyên không?
Nếu có, mọi mối ghép ren phải chuyển sang insert ren nhiệt. Ren ta-rô trực tiếp vào nhựa sẽ trờn sau một số lần tháo lắp. Đây là chi tiết nhỏ nhưng là nguyên nhân thất bại phổ biến nhất khi chuyển chi tiết từ nhôm sang nhựa.
Nhóm chi tiết thay được và nhóm không nên thử
| ✅ Thay được, thường có lợi | ❌ Không nên thay |
|---|---|
| Đồ gá kẹp, gá định vị trên chuyền | Chi tiết chịu lực chính của kết cấu |
| Ke đỡ, giá gắn thiết bị tải nhẹ | Chi tiết liên quan an toàn con người |
| Vỏ che, nắp đậy, hộp bảo vệ | Chi tiết làm việc liên tục trên 100°C có tải |
| Con lăn, bạc dẫn hướng, chi tiết trượt | Chi tiết chịu va đập mạnh lặp lại |
| Ống dẫn gió, cánh quạt, chi tiết biên dạng cong | Mặt lắp ghép cần dung sai chặt hơn ±0.2mm mà không gia công lại |
| Chi tiết cách điện, chi tiết cần nhẹ để cầm tay | Chi tiết dẫn nhiệt hoặc cần tản nhiệt |
| Phụ tùng thay thế cho máy đã ngưng sản xuất | Chi tiết chịu tải mỏi chu kỳ cao trong thời gian dài |
👉 Gửi bản vẽ chi tiết nhôm qua Zalo — đội kỹ thuật 3DMaker đánh giá có quy đổi được không trong 15 phút
Năm điều chỉnh khi quy đổi bản vẽ nhôm sang PA12-CF
Sai lầm thường gặp nhất là in y nguyên bản vẽ nhôm bằng nhựa. Bản vẽ đó được tối ưu cho vật liệu cứng hơn 20 lần và cho quy trình cắt gọt — giữ nguyên hình học chỉ tận dụng được một phần lợi thế của in 3D và thường dẫn tới chi tiết yếu ở đúng chỗ không nên yếu.
1. Tăng tiết diện ở vùng chịu uốn, nhưng tăng bằng gân chứ không bằng khối đặc
Module thấp hơn có nghĩa là cùng tiết diện sẽ võng nhiều hơn. Cách bù hiệu quả là tăng chiều cao tiết diện và thêm gân tăng cứng, thay vì làm dày toàn khối — vừa tốn vật liệu vừa kéo dài thời gian in mà hiệu quả chống võng thấp hơn.
2. Chuyển toàn bộ ren chịu lực sang insert ren nhiệt
Chừa lỗ đúng đường kính cho insert ngay từ khâu thiết kế. Với chi tiết chỉ bắt vít một lần và chịu tải nhẹ, ren ta-rô trực tiếp vẫn dùng được.
3. Bo góc trong ở mọi vị trí chuyển tiết diện
Sợi carbon làm vật liệu cứng hơn nhưng cũng nhạy hơn với tập trung ứng suất. Bản vẽ nhôm hay có góc vuông sắc vì dao phay tạo ra như vậy; khi chuyển sang in 3D thì góc bo là thứ nên thêm chứ không phải thứ tuỳ chọn.
4. Xem lại toàn bộ dung sai lắp ghép
Sai số in 3D FDM khoảng ±0.2mm, rộng hơn dung sai gia công cắt gọt. Với mặt lắp ổ bi, mặt định vị chính xác hoặc mối ghép trượt, hai hướng xử lý: chừa lượng dư rồi gia công tinh lại sau khi in, hoặc thiết kế lại mối ghép với khe hở chủ động.
5. Tận dụng phần mà nhôm không làm được
Đây là phần bị bỏ phí nhiều nhất. Khi đã chuyển sang in 3D, hình học phức tạp không còn làm tăng chi phí: kênh dẫn cong bên trong, kết cấu rỗng dạng lưới để giảm khối lượng, gộp nhiều chi tiết lắp ghép thành một khối liền để bỏ bớt mối ghép. Nếu chi tiết mới trông giống hệt chi tiết nhôm cũ thì rất có thể bạn mới dùng được nửa lợi ích.
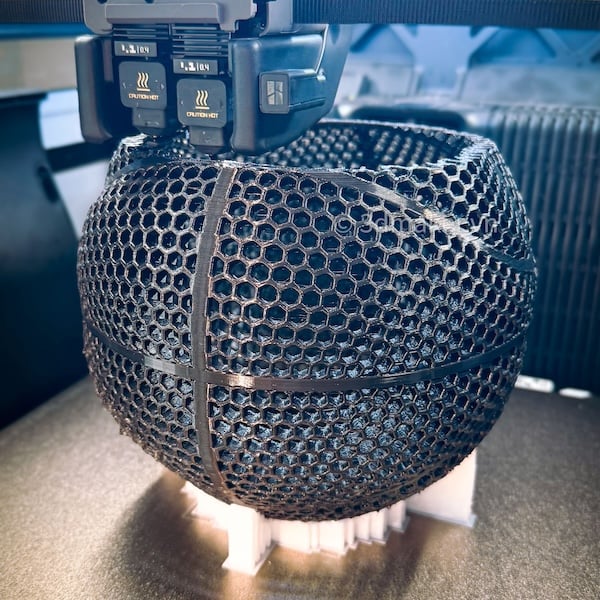
Kết cấu lưới lục giác rỗng — dạng hình học mà gia công cắt gọt gần như không làm được. Đây chính là phần lợi ích bị bỏ phí khi in y nguyên bản vẽ nhôm bằng nhựa.
Vì sao chọn PA12-CF thay vì nylon gia cường sợi carbon loại khác
Khi đã quyết định dùng nhựa gia cường sợi carbon, câu hỏi tiếp theo là chọn nền nhựa nào. Trên bảng thông số, PA6-CF thường có số liệu đẹp hơn PA12-CF ở điều kiện khô. Nhưng số liệu đó đo trên mẫu vừa sấy xong, còn chi tiết của bạn sẽ nằm trong nhà xưởng nhiều tháng.
Khác biệt then chốt nằm ở độ hút ẩm. PA12 hút ẩm dưới 1% trong điều kiện môi trường, trong khi PA6 hút cao gấp nhiều lần. Nước ngấm vào nylon đóng vai trò chất hoá dẻo: vật liệu mềm đi, module giảm, kích thước nở ra. Kết quả kiểm nghiệm độc lập trên mẫu ủ ẩm cho thấy nylon 6 gia cường sợi carbon giữ lại khoảng một nửa độ bền kéo và độ cứng uốn tụt xuống còn khoảng một phần ba, trong khi nhóm nylon 12 gia cường sợi carbon chỉ giảm khoảng 15% và độ cứng gần như không đổi.
Với nhà xưởng ở miền Nam — độ ẩm cao gần như quanh năm, phần lớn không điều hoà — đây không phải khác biệt trên lý thuyết mà là khác biệt quyết định chi tiết còn giữ được dung sai sau sáu tháng hay không. Đó là lý do 3DMaker ưu tiên PA12-CF cho chi tiết lắp trong môi trường sản xuất thực tế, dù thông số khô không phải cao nhất trong nhóm.
Ba bước kiểm chứng trước khi thay hàng loạt
Cách làm an toàn và rẻ nhất là không quyết định trên giấy:
Bước 1 — In một chi tiết, lắp lên máy chạy thật. Chi phí một chi tiết thử thấp hơn nhiều so với chi phí của một quyết định sai áp dụng cho cả xưởng.
Bước 2 — Quan sát cơ chế hỏng, không chỉ quan sát việc hỏng. Chi tiết nứt theo đúng đường lớp nghĩa là vấn đề nằm ở hướng in hoặc thiết kế — sửa được mà không cần đổi vật liệu. Chi tiết biến dạng dẻo dần dưới tải nghĩa là vật liệu thật sự không đủ, lúc đó mới cần xét lên composite sợi carbon liên tục. Hai cơ chế này dẫn tới hai hành động hoàn toàn khác nhau.
Bước 3 — Chạy đủ lâu để thấy hiện tượng chảy nguội. Nhựa dưới tải liên tục biến dạng chậm theo thời gian, hiện tượng này không xuất hiện trong vài ngày đầu. Chi tiết được ủ nhiệt sau khi in chịu chảy nguội tốt hơn nhiều so với chi tiết không ủ — nếu mối ghép bu-lông tự lỏng sau vài tuần, đó thường là dấu hiệu chi tiết chưa qua bước ủ nhiệt.
Câu hỏi thường gặp
PA12-CF có thay được chi tiết nhôm chịu lực không?
Không. Bền kéo 65–80 MPa so với 310 MPa của nhôm 6061-T6 là khoảng cách không bù được bằng thiết kế trong phần lớn trường hợp. PA12-CF thay thế nhóm chi tiết nhôm tải nhẹ đến trung bình: gá kẹp, ke đỡ, vỏ che, chi tiết định vị, phụ tùng thay thế.
Tăng mật độ điền đầy lên 100% thì có bằng nhôm không?
Không. Mật độ điền đầy 100% đưa chi tiết về đúng cơ tính của vật liệu khối, tức là vẫn ở mức 65–80 MPa. Nó không thay đổi bản chất vật liệu, chỉ loại bỏ phần rỗng bên trong.
Chi tiết PA12-CF chịu được tải liên tục trong bao lâu?
Phụ thuộc mức ứng suất so với giới hạn vật liệu và nhiệt độ làm việc. Nhựa dưới tải liên tục có hiện tượng chảy nguội — biến dạng chậm theo thời gian ngay cả khi ứng suất dưới giới hạn bền. Ủ nhiệt sau khi in giảm đáng kể hiện tượng này. Với chi tiết chịu tải liên tục nhiều tháng, nên chạy thử có theo dõi thay vì kết luận từ thông số.
Có nên chọn PA6-CF vì thông số cao hơn không?
Tuỳ môi trường. Trong phòng có kiểm soát độ ẩm, PA6-CF phát huy được thông số cao của nó. Trong nhà xưởng không điều hoà ở khí hậu nóng ẩm, phần chênh lệch đó bị độ ẩm lấy mất phần lớn. Nên chọn theo môi trường làm việc thật chứ không theo bảng thông số điều kiện khô.
Chi tiết in 3D PA12-CF có gia công cắt gọt lại được không?
Có. Khoan, doa, phay và tiện đều thực hiện được. Với mặt lắp ghép cần dung sai chặt hơn khả năng in trực tiếp, cách làm phổ biến là in chừa lượng dư rồi gia công tinh lại.
Chi phí một chi tiết PA12-CF so với gia công nhôm ra sao?
Không so sánh được theo một tỉ lệ cố định, vì cấu trúc chi phí khác nhau về bản chất. Gia công cắt gọt tính theo thời gian máy nên chi tiết càng phức tạp càng đắt; in 3D tính chủ yếu theo khối lượng vật liệu và thời gian in nên độ phức tạp gần như không ảnh hưởng. Với chi tiết hình học đơn giản, số lượng lớn, gia công nhôm có thể rẻ hơn. Với chi tiết phức tạp, số lượng ít, in 3D thường có lợi rõ rệt. 3DMaker nhận đơn PA12-CF từ 500.000đ.
Gửi bản vẽ chi tiết nhôm — nhận đánh giá có quy đổi được không
3DMaker hoạt động từ 2014, hơn 15,000 đơn đã giao cho Unilever, Masan, VinFast, Bosch, AREVO, Yamaha. Nếu chi tiết không phù hợp với PA12-CF, đội kỹ thuật sẽ nói thẳng thay vì nhận đơn.
Các dịch vụ liên quan tại 3DMaker
- In 3D PA12-CF TPHCM — dịch vụ gia công chi tiết máy bằng nhựa PA12-CF, số liệu và giới hạn ứng dụng
- In 3D PA12-CF Thủ Đức — xưởng chính, phục vụ khu công nghệ cao và khu công nghiệp phía Đông
- In 3D PA12-CF Quận 6 — xưởng Bình Phú, phục vụ khu Chợ Lớn và Bình Tân
- In 3D Composite Carbon Fiber Markforged — sợi carbon liên tục cho chi tiết chịu tải cao
- Dịch vụ in 3D FDM — vỏ thiết bị, chi tiết khổ lớn, nhựa ABS và PETG
- ⭐ Dịch vụ in 3D theo yêu cầu (tổng quan) — chọn công nghệ phù hợp cho từng loại chi tiết
- Dịch vụ scan 3D — dựng lại file kỹ thuật từ chi tiết nhôm cũ trước khi quy đổi
📍 3DMaker phục vụ in 3D, scan 3D, làm mô hình tại các địa phương:
In 3D Resin SLA: HCM · Quận 1 · Quận 3 · Bình Thạnh · Thủ Đức · Bình Dương · Đồng Nai · Long An · Vũng Tàu · Tây Ninh · Cần Thơ
Scan 3D mẫu: Dịch vụ scan 3D · HCM · Thủ Đức
Mô hình quảng cáo: HCM · Quận 1 · Quận 3 · Bình Thạnh · Thủ Đức · Bình Dương · Đồng Nai · Long An · Vũng Tàu · Tây Ninh · Cần Thơ
📞 Hotline / Zalo: 0899 465 868
✉️ Email: lienhe@3dmaker.vn
📍 Xưởng: 77A-77B Hiệp Bình, Phường Hiệp Bình, Thủ Đức, TP Hồ Chí Minh
📩 Cần tư vấn hoặc đặt dịch vụ in 3D?
Gửi file STL/OBJ hoặc hình ảnh — nhận báo giá trong 5 phút
💬 Nhắn Zalo ngay 📞 0899.465.868


